Vändkors misslyckas: En guide till materialval och kvalitetsupphandling av mittskivor
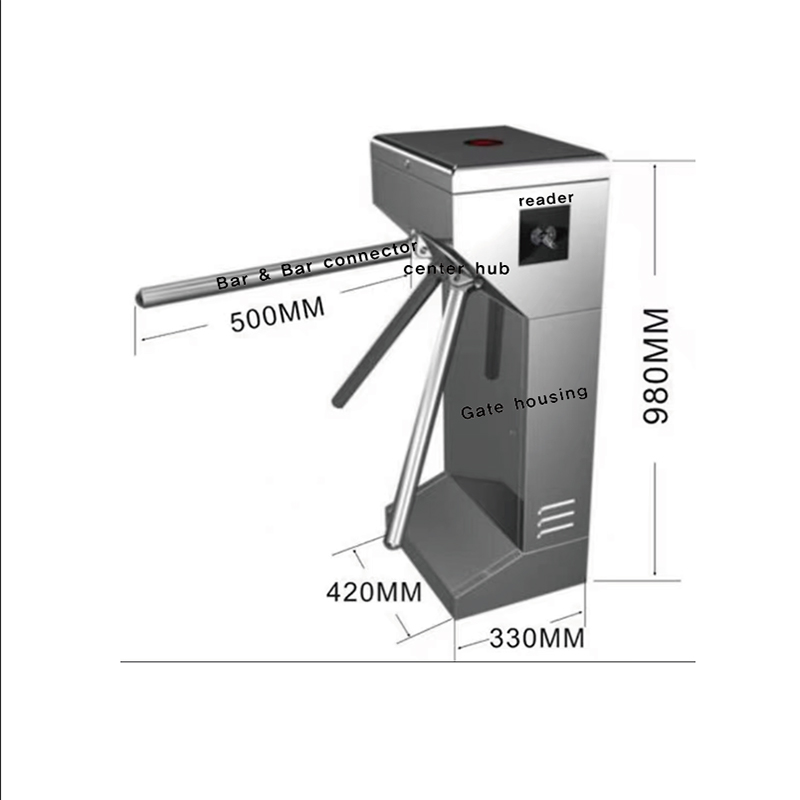
UpphovsrättsvarningDetta är originalförfattarinnehåll. Ingen del av denna publikation får reproduceras.kopieras eller distribueras i någon form utan tillstånd Stativvändkorsgrind Trebensvändkors delas in i tre huvudkategorier beroende på deras drivmekanismer: halvautomatiska trebensvändkors, helautomatiska trebensvändkors med borstlösa motorer och helautomatiska trebensvändkors med servomotorer. Skillnaderna mellan dessa tre typer är tydliga, vilket gör det relativt enkelt för användare att välja en som passar deras behov. I faktiska projekt kan dock ett vanligt problem uppstå under installation och användning, oavsett drivmekanism. När den roterande enheten (roterande mittnavskiva) utsätts för kraftiga stötar eller tung belastning, eller när någon sitter direkt på en vändkorsarm, kan sprickor uppstå där armen ansluter till den cirkulära monteringsplattan. Alternativt kan fästskruvarna lossna eller falla ut, vilket orsakar utrustningsfel. Många användare antar att detta helt enkelt är vad som händer med billiga kinesiska produkter. De tillskriver problemet dålig kvalitet, kontaktar sin leverantör för reservdelar och låter utrustningen repareras. Jag har dock alltid betonat att Kinas tillverkningskapacitet är välutvecklad. Kinesiska tillverkare kan producera produkter med exceptionellt höga kvalitetsstandarder, med priser som matchar. Vissa produkter är ännu dyrare än jämförbara modeller från internationellt erkända varumärken. När en kinesisk produkt utan varumärke och en välkänd märkesprodukt erbjuder jämförbara specifikationer till samma pris, kommer den icke-märkesprodukten i allmänhet att ge bättre värde när det gäller material, byggkvalitet och livslängd. Resonemanget är enkelt: utan bättre valuta för pengarna skulle icke-märkesprodukter ha svårt att konkurrera med etablerade varumärken. Samtidigt kan kinesiska tillverkare producera produkter till extremt låga priser – även när deras utseende verkar identiskt med dyrare alternativ. Återgår till den roterande enheten (Roterande mittskiva), kan vi undersöka det i tre huvuddelar: armarna (stativstång) som fysiskt blockerar passagen, kopplingarna som förbinder armarna med mittskivor(Stångkoppling), och den mittnavskiva själv, som håller armarna på plats. Stångkoppling av stativvändkorsgrind Armarna är vanligtvis tillverkade av rostfritt stål. Den största skillnaden är rörens diameter. Beroende på utseende och krav på bärförmåga kan användarna välja diametrar i intervallet 20+, 30+ eller 40+ millimeter. Denna del orsakar sällan problem. De verkliga svaga punkterna är kontakterna mellan armarna och navskivan, samt själva navskivan (se referensbilder). Dessa delar är vanligtvis tillverkade av aluminium. Aluminiumet som används kan antingen vara återvunnet aluminium, producerat genom upparbetning av skrot eller återvunnet material, eller primäraluminium. Andra tillverkare än de som befinner sig i den lägsta delen av marknaden använder vanligtvis primäraluminium. Om du inte strävar efter ett orealistiskt lågt pris är det osannolikt att du stöter på återvunnet aluminium i dessa komponenter. Center Hub-skivor av stativvändkorsgrind Den viktigaste faktorn här är tjockleken. Under senare år har material- och arbetskostnaderna fortsatt att stiga. Vissa företag, som kämpar med hård konkurrens och press från kunder att sänka priserna, har sänkt råmaterialkostnaderna genom att minska komponenttjockleken. Inledningsvis höll sig dessa minskningar inom ett intervall som möjliggjorde normal drift. Med tiden blev dock komponenterna tunnare och tunnare. Vissa versioner har nu en tjocklek på bara 3 mm.Kvalitetsproblem började sedan uppstå i vissa tillämpningar. Som tidigare nämnts kunde tunga belastningar eller kraftiga stötar orsaka sprickor eller utrustningsfel.Som svar började tillverkarna erbjuda tjockare versioner på begäran av vissa kunder: 5 mm, 6 mm och till och med 7 mm.Som ett resultat kallas 3 mm-versionen vanligtvis för "standardmodellen" på den kinesiska inhemska marknaden, medan tjockare versioner beskrivs som "förstärkta modeller" eller "anpassade modeller".Finns det bättre alternativ med högre kvalitet?Visst. Emellertid har relativt få fabriker de verktyg som behövs för att tillverka monteringsplattor i rostfritt stål. En enda uppsättning verktyg kan kosta mer än 10 000 USD. Styckkostnaderna är också högre, marknadens efterfrågan är begränsad och varje produktionskörning kräver vanligtvis en minsta beställning på flera hundra enheter. För många vanliga fabriker är det helt enkelt utom räckhåll att investera i sådana verktyg.Hur stora är skillnaderna i tillverkningskostnader?En roterande 3 mm aluminiumenhet (mittnavskiva) kostar bara ungefär en tredjedel så mycket som en 5 mm aluminiumversion. En helrostfri konstruktion (mittnavskiva) kostar ungefär tre till fyra gånger så mycket som 5 mm aluminiumversionen.Hur ska man då välja material och tjocklek?Svaret är detsamma: välj utifrån den faktiska tillämpningen. För engångsbruk eller miljöer där utrustningen hanteras varsamt kan en 3 mm-version vara tillräcklig. Om du behöver en rimlig livslängd och en högre kvalitetsstandard, välj en tjocklek på cirka 6 mm. För typiska tillämpningar i tunnelbanestationer, kontor och utomhusplatser uppfyller en 6 mm aluminiumversion i allmänhet kraven. Men för speciella miljöer, såsom mycket korrosiva kustområden, rekommenderar jag vändkors med en konstruktion helt i 316 rostfritt stål och en specialdesignad intern mekanism skyddad mot fukt och regnvatteninträngning. Rostfritt VS aluminium av stativskivmaterial Slutligen kan jag inte nog betona detta: välj aldrig en produkt bara för att den ser identisk eller lik ut som en annan. Produkter tillverkade i Kina kan se nästan likadana ut men ändå skilja sig enormt i kvalitet. För att få en bra produkt, undvik att fokusera enbart på att förhandla om det lägsta priset. Diskutera din tillämpning och kvalitetskrav öppet med leverantören, kom överens om specifikationerna för produkten och dess komponenter och förhandla sedan om enhetspriset. Rostfri mittnavskiva


 NÄTVERKSSTÖD